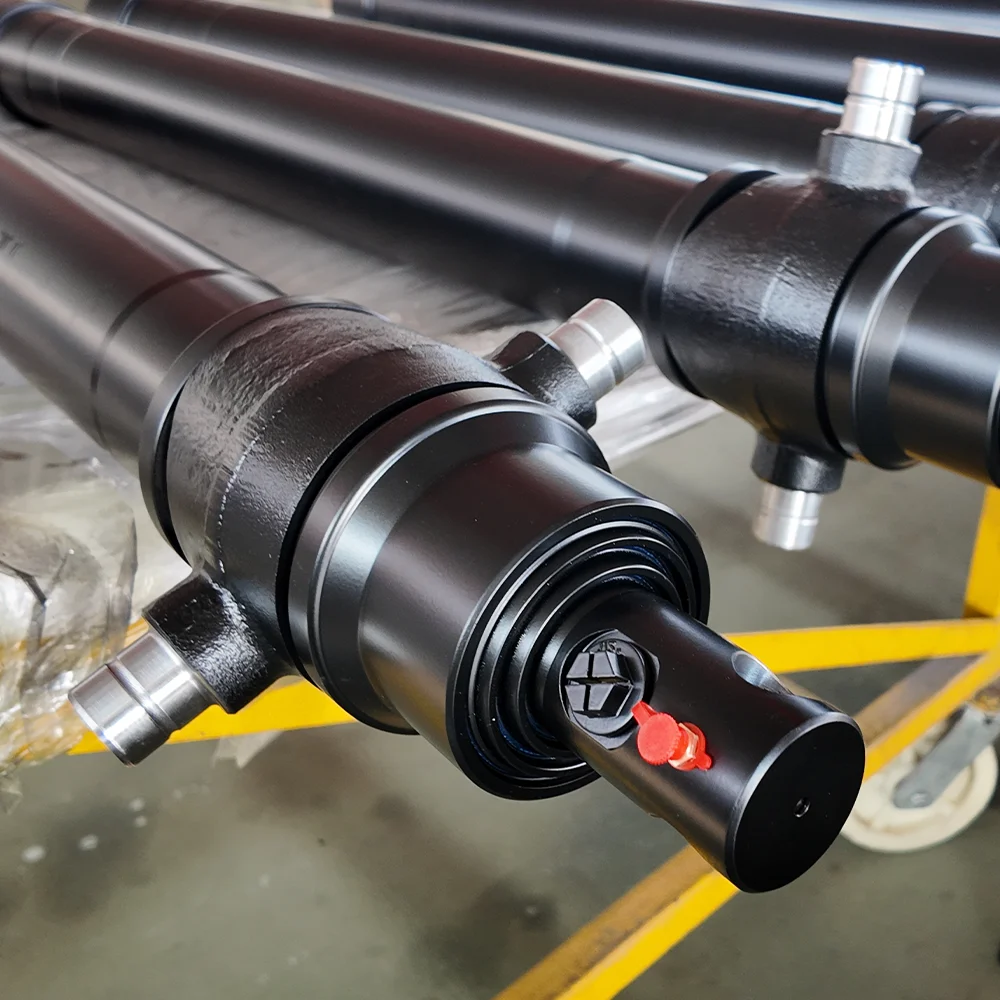
When field technicians suspect internal piston seal failure, the standard shop test is to bottom out the cylinder at full stroke, pressurize the port, and inspect the opposite port for oil weepage. Balonlu silindrlərdə bu test ardıcıl olaraq yalan-mənfi nəticələr verir:
| Vəzifə | Məsafə | Delik Ölçüsü | Qeyd |
|---|---|---|---|
| Baza qapağı | 0 mm | 100.02 mm | Nominal Xüsusiyyət |
| Orta vuruş | 500 mm | 100,48 mm | +0,46 mm şişmə zonası |
| Baş vəzi | 1000 mm | 100.03 mm | Nominal Xüsusiyyət |
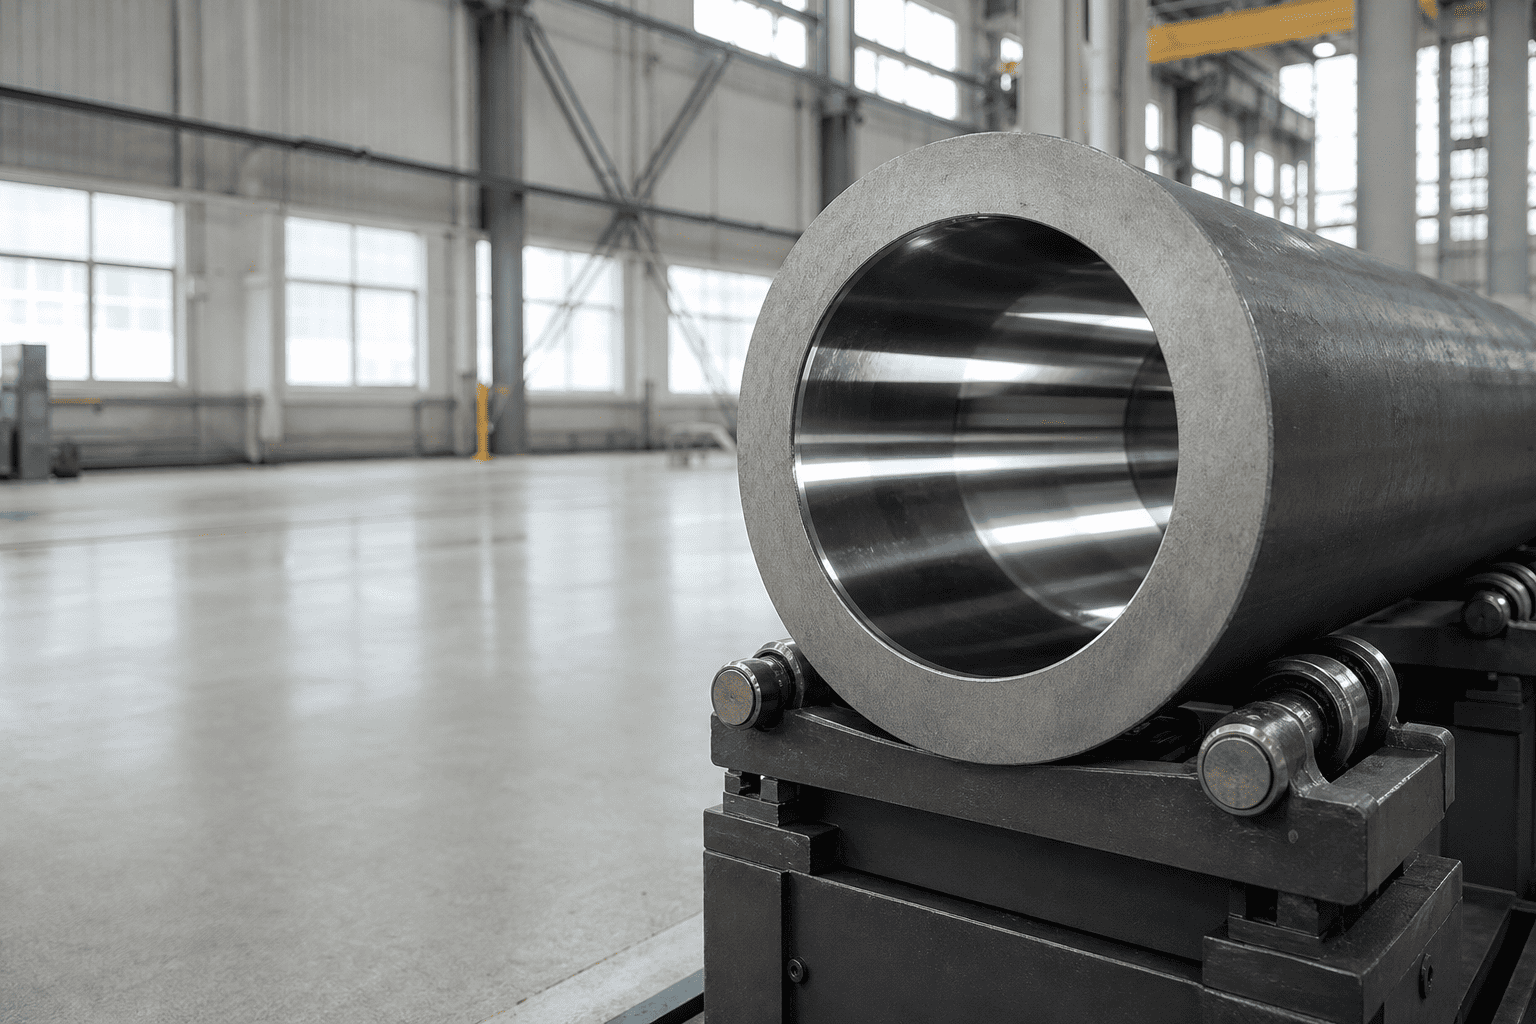
Çünkihidravlik silindrbarel struktur olaraq ağır polad baza döymə və yivli baş vəzi ilə hər iki ucunda braced olunur, daimi halqa verir barel dəstəklənməmiş mərkəzi bölməsində demək olar ki, yalnız konsentratları.
1. İnertial Kinetik Təsir Sünbülləri:Tam sürətdə qranitlə çarpan ekskavator vedrəsi ani ləngimə təzyiqinin artmasına səbəb olur ki, bu da klapan poppeti fiziki olaraq açılmadan əvvəl sistemin əsas relyef klapanının çatlaq limitlərini aşır.
2. Dekompressiya şok dalğaları:Yüksək tonajlı hidravlik preslərdə və sıxma silindrlərində klapanların sürətli yerdəyişməsi daxili borunun identifikatorunu vuran akustik mayenin dekompressiya dalğalarını açır.
3. Qeyri-standart Boru Metallurgiyası:Yüksək gərginlikli alaşımlı polad əvəzinə (520 MPa-dan çox məhsuldarlıq) aşağı məhsuldarlığa malik (350 MPa-dan aşağı) standart kommersiya soyuq çəkilmiş karbon polad boruların istifadəsi.
4. Həddindən artıq Boru Honing Müavinəti: Dərin xal izlərini aradan qaldırmaq üçün artıq köhnəlmiş silindr borusunun həddindən artıq honlanması boru divarının qalan qalınlığını minimum mühəndis təhlükəsizlik normalarından aşağı azaldır.
Dükanların sökülməsi zamanı çəllək balonunun dəqiq diaqnozunu qoymaq üçün mexaniklər yalnız asanlıqla əldə edilə bilən borunun uclarını ölçməkdənsə, daxili qazma həndəsəsini çoxsaylı vuruş intervalları üzrə xəritələndirməlidirlər:
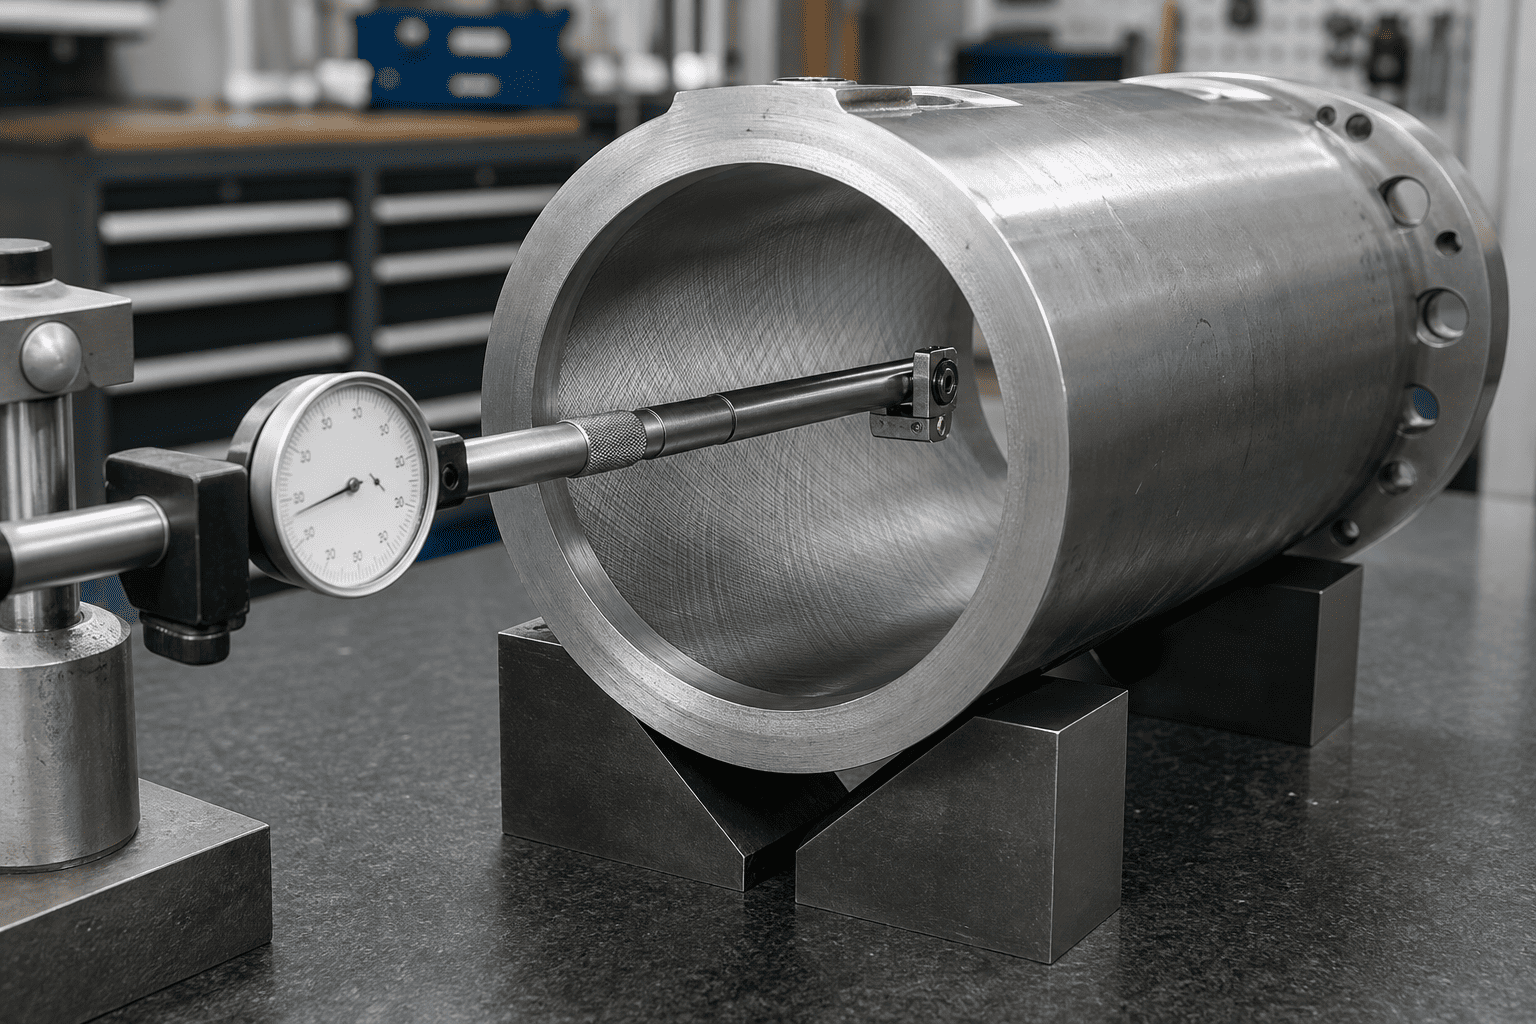
| Vəzifə | Məsafə | Delik Ölçüsü | Qeyd |
|---|---|---|---|
| Baza qapağı | 0 mm | 100.02 mm | Nominal Xüsusiyyət |
| Orta vuruş | 500 mm | 100,48 mm | +0,46 mm şişmə zonası |
| Baş vəzi | 1000 mm | 100.03 mm | Nominal Xüsusiyyət |
Yüksək şoka malik hidravlik sxemlərdə çəllək balonunun qarşısını almaq üçün standart karbon DOM borularından yüksək möhkəmlikli tikişsiz lehimli poladlara təkmilləşdirmə tələb olunur:
| Boru dərəcəsi | Materialın təsnifatı | Minimum Məhsuldarlıq Gücü | Zirvə zərbələrinə qarşı müqavimət |
|---|---|---|---|
| AISI 1020 / 1026 | Standart Soyuq çəkilmiş Karbon | 290 – 340 MPa | Zəif (4,000 psi sünbüllərin altında hava şarına meylli) |
| St52-3 / E355 | Mikro-alaşımlı struktur polad | 450 – 520 MPa | Orta (standart mobil sənaye benchmark) |
| 27SiMn / 30CrMo | Söndürülmüş və Temperli Alaşımlı Polad | 620 – 780 MPa | Üstün (8,000+ psi dinamik mədən zərbələrinə davamlıdır) |
| 4140 Chrome-Moly | Yüksək Sərtlik Alaşımlı Polad | 850 – 950 MPa | Extreme Duty (söküntü əlavələri və döymə presləri) |
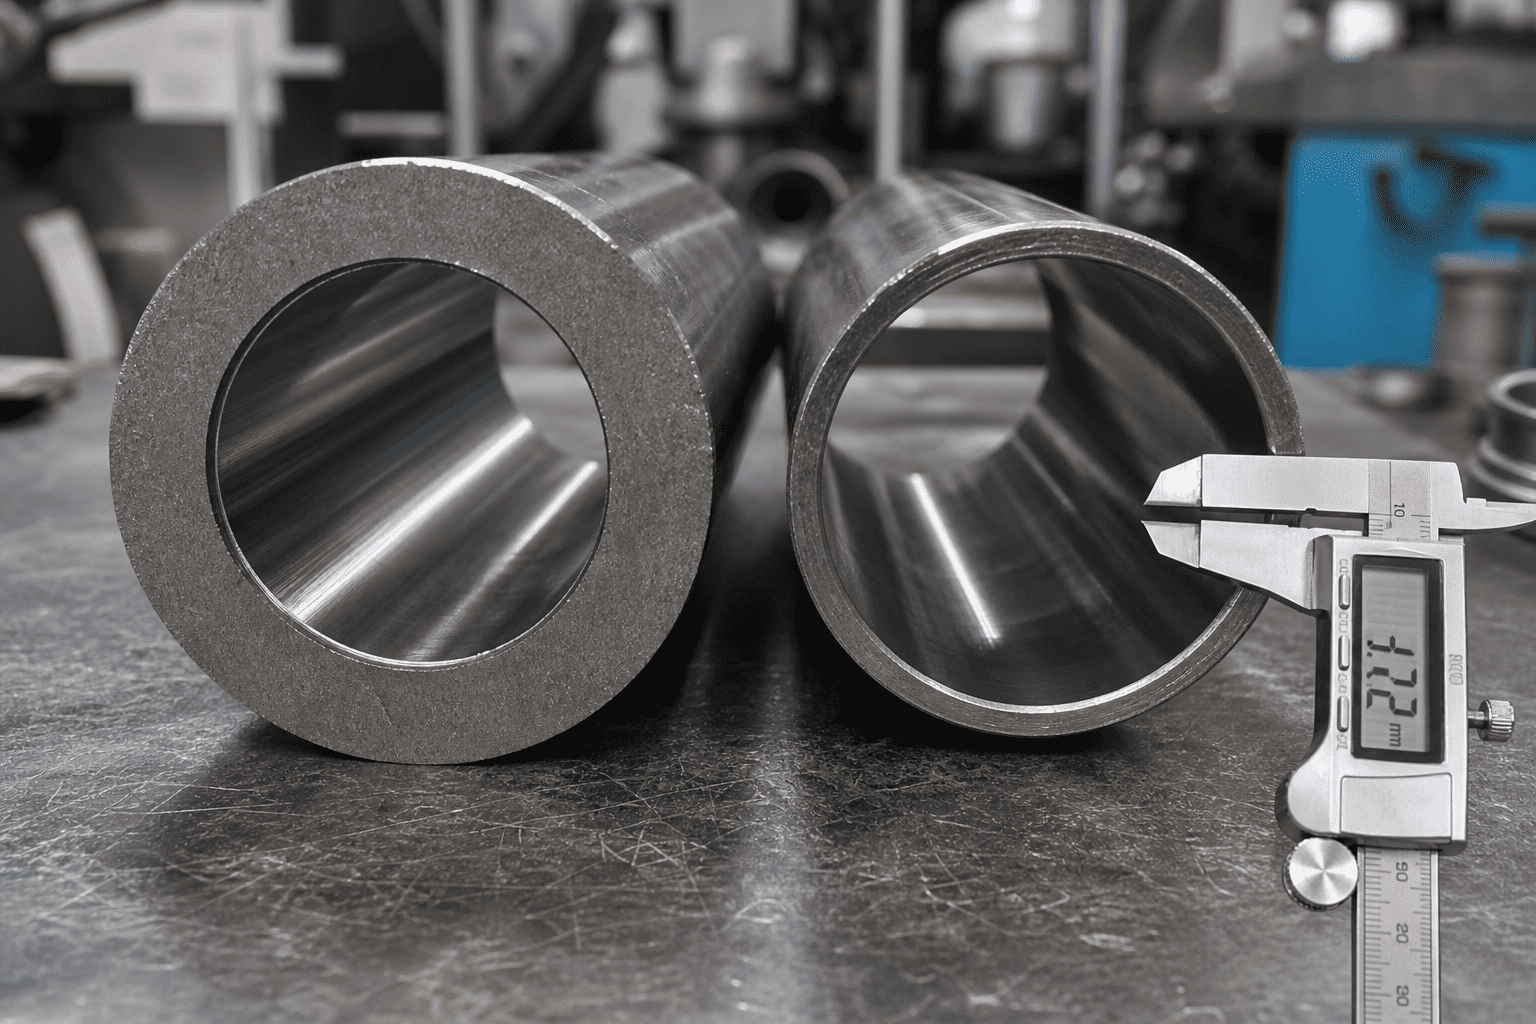
Yüksək məhsuldar ərinti seçiminə əlavə olaraq, ağır iş üçün mühəndislik təlimatları borunun xarici diametrinin yüksək təsirli mobil avadanlıqlarda nominal çuxur diametrinin ən azı 1,25 ilə 1,35 dəfə olduğu yerlərdə ağır divar nisbətlərinin müəyyən edilməsini tələb edir.
Şiddətli avadanlıqlarda açıqlanmayan orta vuruş zamanı qırılma gücünün itirilməsi və ya barel şişməsi ilə məşğul olursunuz?
HCIC-in ixtisaslaşmış hidravlik dizayn mühəndis komandası ilə məsləhətləşin. We supply heavy-wall, high-yield alloy cylinder assemblies engineered with certified 27SiMn/4140 seamless tubing, precision skived-and-burnished bores, and comprehensive CAD verification for severe-duty mobile and industrial machinery worldwide.