Nə vaxthidravlik silindrləruğursuz olarsa, sahə texnikləri instinktiv olaraq lülənin içərisinə baxırlar - piston möhürlərini, çubuq xromunu və siləcək halqalarını yoxlayırlar. Bununla belə, ekskavatorlar, mədən kürəkləri, tullantı qabları və artikulyasiyalı təkər yükləyiciləri kimi ağır yük daşıyan mobil maşınlarda plandankənar silindr dəyişdirmələrinin 40%-ə qədəri montaj dönmə nöqtələrində baş verən fəlakətli mexaniki nasazlıqlar nəticəsində baş verir: çubuq gözü, əsas çəngəl və ya dəyənək sancağı dəlikləri.
Dondurulmuş, ödlənmiş və ya ovallaşdırılmış dönmə pin artikulyasiya oynaqlarını bağlayır, piston çubuğu boyunca ciddi yanal əyilmə anlarına səbəb olur və baş vəzilərinin sızmasını sürətləndirir. Bu mühəndislik bələdçisi pin gözünün aşınmasının kök mexanikasını, korroziyanı korroziyadan ayırmaq üçün məhkəmə-tibbi diaqnostikanı və ağır yüklü kolların və bərkimiş ərinti sancaqlarının seçilməsi üçün metallurgiya meyarlarını ətraflı təsvir edir.
| Uğursuzluq rejimi | Fiziki Kök Səbəb | Vizual / Səsli İmza |
|---|---|---|
| Yapışqan Galling | Həddindən artıq təmas təzyiqi altında sərhəddə yağlama itkisindən metaldan metala mikro qaynaq | Sancaqda dərin uzununa oyuklar; artikulyasiya zamanı yüksək səsli qışqırıqlar; ələ keçirilmiş sancaq |
| Sürtünmə korroziyası | Güclü vibrasiya altında qoruyucu oksid filmini qıran mikro salınımlar (<100 um). | İncə qırmızı-qəhvəyi (kakao) toz və ya sancaq gözündən ağlayan qara çamur; çuxurlu kontakt mənzillər |
| Buruq Ovalizasiyası (Gözün Uzadılması) | Milyonlarla dövr ərzində əsas poladdan çıxma gücünü aşan pik pulsasiyalı şok yükləri | Göz çuxurunun diametri dairədən >0,5 mm uzanır; dönüşlərdə həddindən artıq mexaniki tıqqıltı |
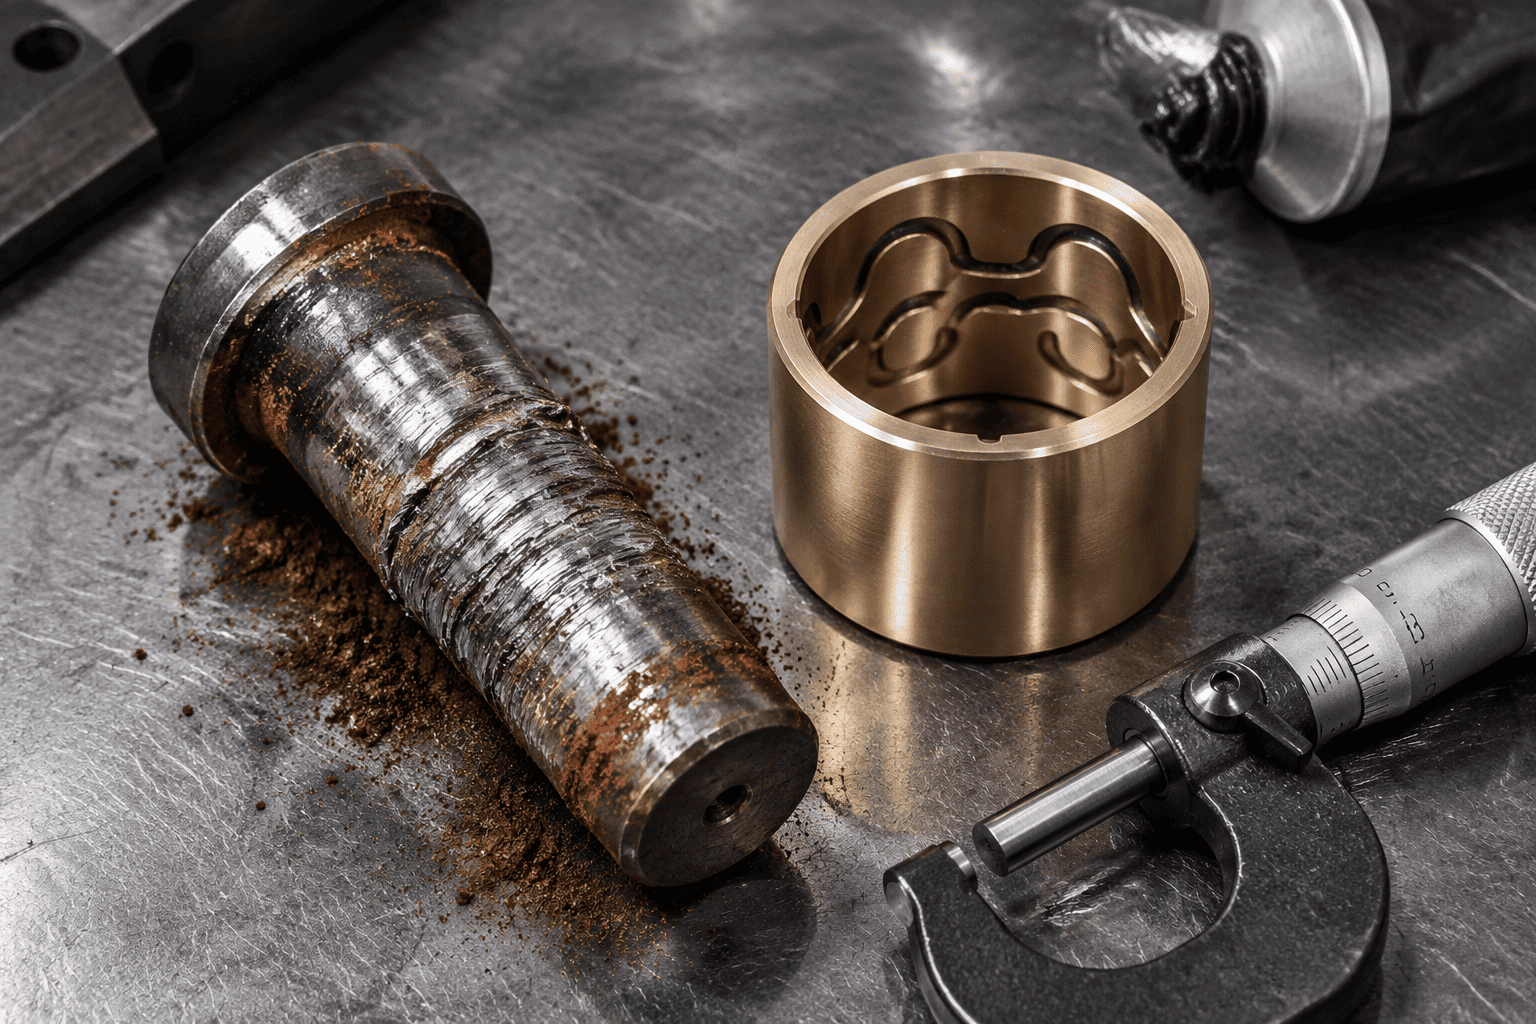
Zaman ekskavator vedrəsihidravlik silindrsıx gildən və ya qayadan keçir, sancaq və kol boyunca təmas təzyiqləri asanlıqla 80-100 MPa-dan (11,600-14,500 psi) keçir. Yağlama yağ filmi parçalanırsa, polad pin və polad çubuq gözün mikroskopik səthi qüsurları birbaşa toxunur. Sürtünmə ani olaraq 800°C-dən çox lokallaşdırılmış istilik əmələ gətirir, bu da mikro qaynaqların əmələ gəlməsinə və əsas metal parçalarının qoparılmasına səbəb olur. Bir neçə saat ərzində sancaq çəpərin içinə möhkəm yapışır.
Yol başlıqları və hidravlik çəkiclər kimi yüksək tezlikli vibrasiya avadanlıqlarında dönmə pin davamlı yük altında kiçik bucaqlı mikro hərəkətlərə (50 mikrondan az) məruz qalır. Bu mikro sürtünmə yağı, mikroskopik polad hissəciklərini toz halına salaraq təmizləyir. Bu təzə kəsilmiş polad hissəciklər havada oksidləşdikcə, bərk dəmir oksidi (Fe₂O₃) əmələ gətirir və pin gözünün böyük ölçüsünü üyüdən aşındırıcı qırmızı cilalama allığı yaradır.
Tək parçalı saxta çubuq gözlərində və qaynaqlanmış əsas lövhələrdə davamlı istiqamətli çəkiclər dəyirmi sancaqlı çuxurun daimi olaraq uzanmış bir ellipsə çıxmasına səbəb olur. Klirens 0,8 mm (0,030") ötdükdən sonra dinamik zərbə yükləri eksponent olaraq güclənir və nəticədə gözün saat 3 və 9-da gərginlik konsentrasiyası künclərində halqa yorğunluğu çatlarına səbəb olur.
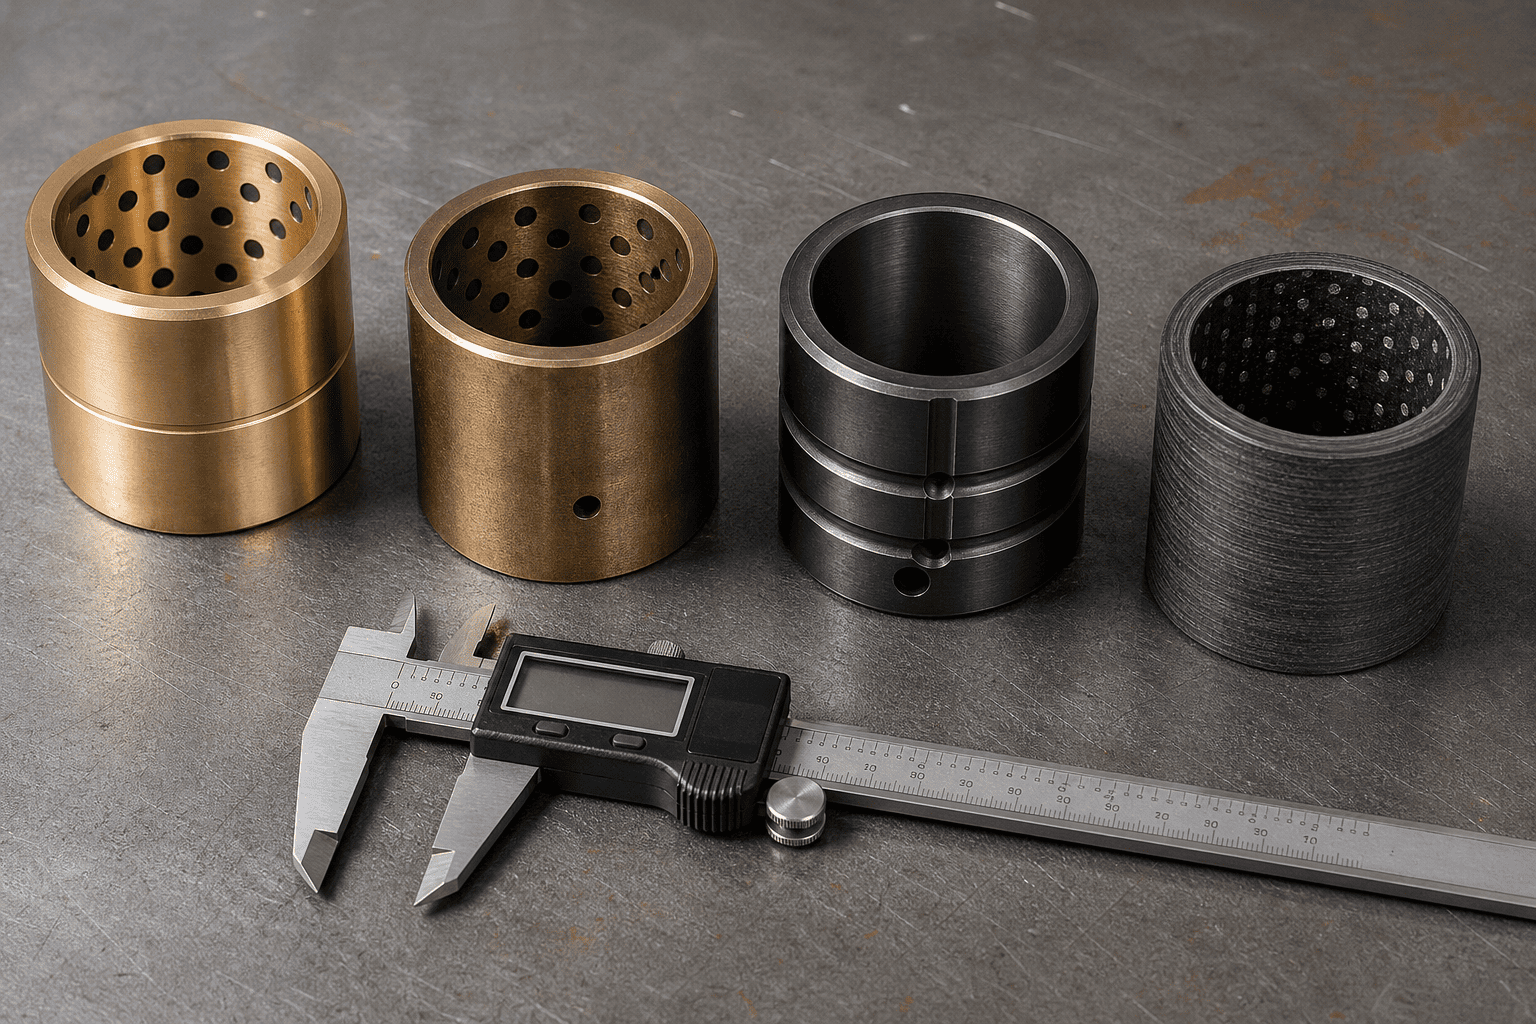
Düzgün kol arxitekturasının seçilməsi 1000 saat və 10.000 saat problemsiz dönmə müddəti arasındakı fərqdir:
| Bushing Material dərəcəsi | Maksimum dinamik yük | Yağlama ehtiyacı | Ən yaxşı əməliyyat səhnəsi |
|---|---|---|---|
| Yüksək Qurğuşun Bürünc (SAE 660 / C93200) | 35 – 45 MPa (Orta) | Gündəlik Yağlama Tələb olunur | Yüngül sənaye və ümumi kənd təsərrüfatı |
| Manqan Bürünc (C86300 Yüksək Dartma) | 70 – 90 MPa (Ağır) | Dövri yağlama tələb olunur | Şiddətli torpaq işləri və mədən kovası bağlantısı |
| Korpusla bərkidilmiş Polad (8620 Karbürləşdirilmiş 60HRC) | 120 – 150 MPa (Həddindən artıq şok) | Yağlama + Yüksək Təzyiqli Moly | Qablaşdırıcılardan, kəsmə çənələrindən, ağır qırıcılardan imtina edin |
| PTFE Fiber Yaralı Kompozit (Duralon) | 100 – 140 MPa (sıfır yağlama) | 100% YAĞSIZ Özünü yağlayan | Sualtı, qida dərəcəli və əlçatmaz döngələr |
Heç vaxt bərkidilməmiş kommersiya 1045 karbonlu polad sancağı ağır silindrli qıfıllara quraşdırmayın. Standart 1045 yalnız 18-22 HRC səth sərtliyinə malikdir; o, bir neçə həftə ərzində manqan bürünc və ya bərkimiş polad koluna qarşı deformasiyaya uğrayacaq və öd alacaq.
Əsas Əsas Material: 4140 Xrom-Molibden və ya 8620 Nikel-Xrom Alaşımlı Polad, sıxılmadan həddindən artıq əyilmə zərbələrini udmaq üçün əsas möhkəmlik (28-32 HRC) üçün söndürülmüş və temperlənmişdir.
Səth korpusunun bərkidilməsi: 58-62 HRC-ə minimum 1,5 mm (0,060") qədər induksiya ilə bərkidilmiş və ya dərin korpusla karbürləşdirilmişdir.
Səthi bitirmə: Dəqiq zımpara və Ra ≤ 0,2 μm (8 mikro-düym) qədər cilalanmışdır. . Aşındırıcı dəniz, buzdan təmizləyici yol duzu və ya kimyəvi gübrə mühitlərində, bərkimiş korpusun üzərində 25 mikronluq sərt xrom örtük və ya QPQ maye nitridləmə son qatını təyin edin.
Avadanlıq parkınızda davamlı sancaqlar, pivot birləşmələri və ya çəngəl qulağının çatlaması ilə qarşılaşırsınız?
HCIC-in ixtisaslaşmış mühəndis qrupu ilə əlaqə saxlayın. Biz manqan bürünc, korpusla bərkidilmiş ərintisi və ya özünü sürtküləyən kompozit kollarla təchiz olunmuş, 58-62 HRC induksiya ilə bərkidilmiş sertifikatlı sancaqlar ilə birləşdirilmiş, sıfır dayanma müddətində etibarlılıq üçün hazırlanmış ağır xidmətə malik xüsusi silindrlər istehsal edirik.